
ステンレスの曲げ加工とは?方法・注意点と発注時の確認事項
コラム
ステンレス製のカバーやブラケットを設計するとき、「希望する角度に曲げられるのか」「曲げた部分が割れたり、寸法がずれたりしないか」と気になることはないでしょうか。
ステンレスは耐食性に優れ、さまざまな機器の部品に使われています。
一方、材質や板厚、曲げ形状によって加工のしやすさが変わるため、一般的な軟鋼板と同じ条件で曲げられるとは限りません。
この記事では、ステンレスの代表的な曲げ加工の方法から、仕上がりに影響する要因、設計・発注時に確認したい内容までを解説します。
ステンレスの曲げ加工について知りたい方や、発注先をお探しの方は、ぜひ最後までお読みください。
ステンレスの曲げ加工で知っておきたい材質の特徴
ステンレスの曲げ加工は、金属板に力を加えてL字やコの字などの形状を作る加工です。
板を切って接合するのではなく、材料を変形させることで立体的な部品に仕上げます。
具体的には、装置カバーや取付用ブラケット、筐体の構成部品などに用いられる方法です。
ただし、「ステンレス」という名称だけで加工条件は決められません。
たとえば、SUS304は、伸びやすく、冷間での曲げ加工に適したオーステナイト系の鋼種です。
その一方で、変形させると硬くなる加工硬化が起こりやすく、曲げに必要な力や加工後の角度の戻りを考慮する必要があります。
他にもフェライト系の代表的な鋼種であるSUS430は、SUS304とは伸びや成形時の特性が異なります。特に小さな半径で曲げたい場合は、鋼種だけでなく材料の硬さや板厚も含めて検討しなければなりません。
設計時に材質を指定する際は、使用環境に必要な耐食性と、希望する形状の加工性を合わせて考えることが大切です。
ステンレス板の代表的な曲げ加工方法
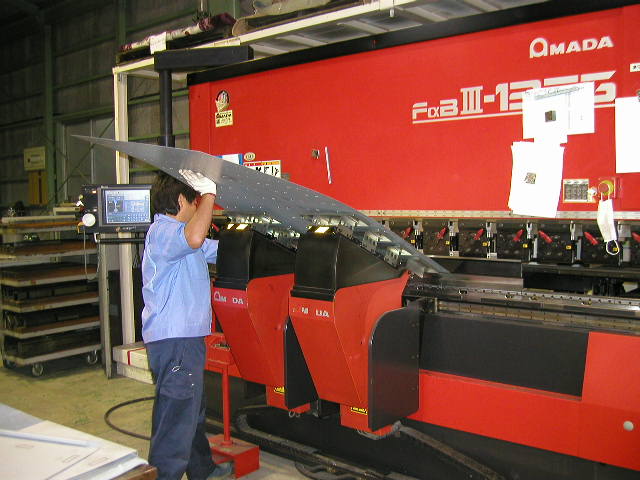
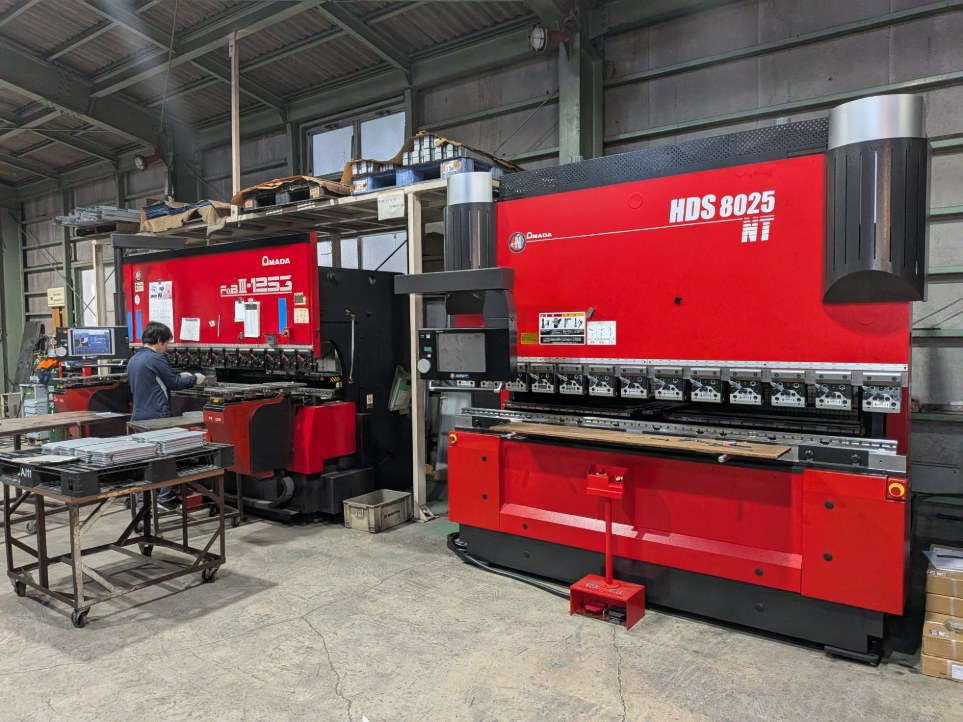
板金部品の製作では、ベンディングマシン(プレスブレーキ)を使った曲げ加工が一般的です。
上側のパンチと下側のダイという金型の間に板を置き、パンチを押し込んで所定の角度に曲げます。
L字の曲げだけでなく、曲げる位置や順番を変えることで、コの字や箱形の部品も製作可能です。
曲げた部分の内側の半径を「曲げR(内側曲げ半径)」と呼びます。
一般的な角度曲げのほか、比較的大きなRを持つ形状を作る加工法も存在します。
また、円筒状の形を作りたい場合には、ロール曲げなど別の方法が適することもあります。
どの方法が適しているかは、曲げ角度だけでは決まりません。
板厚・曲げ長さ・必要なR・曲げた後の部品形状によって、使える金型や設備が異なるためです。
特に複数の曲げを組み合わせる部品では、先に曲げた部分が金型や機械に当たらないよう、加工順序まで検討します。
ステンレスの曲げ加工で起こりやすい問題と対策
ステンレスの曲げ加工では、図面どおりの角度を出すことに加え、曲げ部分の割れや表面の仕上がりにも注意が必要です。
こうした問題には材料の変形特性や金型との接触が関係しており、それぞれ異なる対策が求められます。
ここではステンレスの曲げ加工を行う際の問題について解説します。
スプリングバックによる角度のずれ
金属板を曲げた後、加えていた力を取り除くと、材料がわずかに元の形へ戻ろうとします。この現象がスプリングバックです。
たとえば、90度の部品を作ろうとしても、加工時の角度のまま固定されず、仕上がり角度が開くことがあります。
特にSUS304などでは、材料の性質や加工硬化の影響を踏まえた角度調整が必要です。
ただし、戻る角度は一定ではなく、板厚や曲げR、材質の状態、加工方法などによって変わります。
対策としては、戻る量を見込んで目標より深く曲げたり、試し曲げで角度を確認して条件を調整したりします。
取付面の角度が組立精度に関わる部品では、必要な角度公差を加工会社へ伝えることが欠かせません。
小さすぎる曲げRによる割れ
板を曲げると、曲げ部分の外側には引っ張る力が、内側には圧縮する力が働きます。
曲げRを小さくするほど外側の材料には大きな伸びが求められるため、条件によっては表面にひびが入ったり、割れたりするおそれがあります。
加工できる最小の曲げRは、ステンレスなら一律に何mmと決められるものではありません。
鋼種・板厚・材料の状態・圧延方向などの条件で変わります。
角をできるだけ鋭くしたい場合でも、まずは要求する曲げRが実現可能かを確認しましょう。
図面上でRを小さく指定する前に、外観や組立上どの程度の丸みまで許容できるかを整理しておくと、加工方法を検討しやすくなります。
金型との接触による傷や表面不良
曲げ加工では、ステンレス板がパンチやダイに接触するため、接触部分に擦れや押し跡が生じることがあります。
特に、外から見えるカバーや化粧面を持つ部品では、寸法が合っていても表面の傷が品質上の問題になるかもしれません。
また、ステンレスには2B、BA、研磨仕上げなどの表面仕上げがあり、それぞれ光沢や表面の見え方が異なります。
傷を抑えるための保護材の使用や金型・加工条件の調整は検討できますが、対応方法は必要な精度や形状との兼ね合いで決まります。
発注時には「傷を付けないでほしい」と伝えるだけでなく、どの面が製品の外観に現れるのか、どの程度の傷が許容されるのかを共有すると、認識のずれを減らせるでしょう。
ステンレス曲げ部品の設計・発注で確認したいこと
曲げ加工の可否は、材質や板厚だけでなく、穴や切り欠きの位置、ほかの部品との組み合わせによっても変わります。
加工会社に図面を渡す前に、形状に関する条件と、完成品に求める品質・用途を整理しておくと相談が進めやすくなります。
ここでは、事前に確認しておきたいポイントを見ていきましょう。
曲げ寸法や穴位置を含む形状の条件
図面には材質・板厚・曲げ角度・曲げR・各辺の寸法を示し、組立に関係する箇所には必要な公差を指定します。
すべての寸法に厳しい公差を設定するのではなく、取付穴の位置や接触面など、機能上の優先順位を明確にすることが大切です。
また、曲げ線の近くに穴や切り欠きがあると、変形の影響で穴がゆがんだり、周囲の形状が崩れたりすることがあります。
曲げ位置と穴の距離が短い設計では、穴あけと曲げの順序を含め、加工会社と調整する必要があるのです。
コの字や箱形など複数回曲げる部品では、板を曲げる順序によって金型と干渉する可能性も考えられます。
形状が複雑な場合は、完成形状の図面に加えて3Dデータなどを共有すると、事前に問題を確認しやすくなるでしょう。
仕上げ面・使用環境・必要数量
同じ形状でも、設置場所や使用環境によって適したステンレス材は異なります。
水分や薬品に触れるか、屋内の機器に組み込まれるかといった情報は、材質や表面仕上げを検討する際の判断材料になります。
外観面の指定に加え、曲げた後に溶接や組立、表面処理が必要かも伝えておきましょう。
曲げ工程だけでなく、後工程を見据えて設計することで、部品同士の干渉や組立時の手戻りを減らせる場合があります。
さらに、試作品なのか、継続的に発注する量産品なのかによって、加工条件の決め方や確認の進め方も変わります。
予定数量、希望納期、変更の可能性なども早い段階で共有しておくと、見積もりや製作方法の検討がしやすくなるでしょう。
ステンレス曲げ加工の依頼先を選ぶポイント
加工会社を選ぶ際は、ステンレスを扱っているかどうかだけでなく、希望する鋼種・板厚・寸法に対応できるかを確認しましょう。
機械の最大加工長さや対応板厚が条件を満たしていても、曲げ形状や必要な精度によって製作の可否は異なります。
また、曲げ部分のRや角度公差、外観面の傷などについて、図面をもとに相談できるかも確認したい点です。
希望する形状がそのままでは難しい場合に、寸法や形状の変更案を検討できれば、設計段階で無理のある条件を減らせます。
曲げた部品を溶接・組立して完成させる場合は、前後の工程まで対応範囲も確認するのがおすすめです。
必要な工程をまとめて相談できるか、協力企業への依頼が含まれるかを把握しておくと、納期や品質確認の役割分担も明確になります。
まとめ
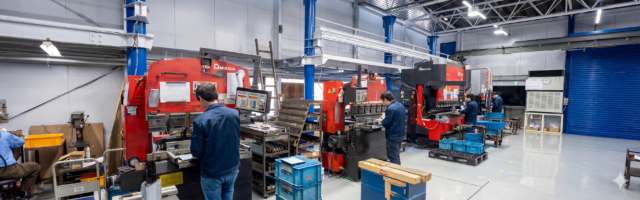
ステンレスの曲げ加工では、希望する角度や形状だけでなく、鋼種の違い、スプリングバック、曲げR、表面の仕上がりまで考慮する必要があります。
図面を作成する段階で、必要な寸法精度や外観条件、後工程を明確にしておくことが、製作方法を検討する第一歩です。
株式会社穴沢製作所では、SUS304・SUS430などのステンレス材に対応し、ベンディングマシンによる板金の曲げ加工を行っています。
また、レーザー加工機やタレットパンチプレスによる切断から、曲げ、溶接、ASSY組立、検査まで対応しています。さらに、表面処理や一部の機械加工については協力企業との連携による対応も可能です。
具体的な対応加工領域については、以下のページでご確認いただけます。
板金加工・組立 | 株式会社穴沢製作所
ステンレス製のカバーやブラケットなどで、曲げ形状や後工程を含めた製作方法を検討している場合は、材質・板厚・図面・必要数量などを整理したうえで気軽にご相談ください。
お問い合わせはこちら